Cómo identificar un motor remanufacturado de calidad: 5 puntos críticos de inspección
En marzo pasado, un administrador de flota en Texas (lo llamaremos Dave) instaló 12 motores remanufacturados en sus camionetas de reparto. Seis meses después, cuatro de ellos habían fallado, lo que le costó 28.000 dólares en reemplazos y tiempo de inactividad. ¿La peor parte? Cada uno de los fracasos se podía prevenir. Dave se había saltado el proceso de inspección porque el proveedor "parecía de buena reputación". No se equivocó con el marketing del proveedor. Se equivocó en cuanto a lo que constituye una prueba de la calidad del motor.
La realidad tiene más matices. Un motor remanufacturado adecuadamente le ahorra entre un 30 y un 50 por ciento en comparación con comprar uno nuevo, y una investigación publicada en elRevista de Producción Más Limpiamuestra que estos motores tienen sólo una tasa de falla del 5 por ciento dentro de los primeros tres años, la mitad de la tasa de falla de algunas categorías de motores nuevos. Pero esos números sólo se mantienen cuando el proceso de remanufactura se ejecutó correctamente. Un motor mal reconstruido y vestido para que parezca nuevo le costará mucho más que el dinero que ahorró por adelantado.
Si es gerente de adquisiciones, operador de flota o distribuidor de abastecimientoconjuntos de motores, esta guía lo guía a través de cinco puntos de control de inspección no negociables que separan un motor genuinamente remanufacturado de uno reparado cosméticamente. Cubriremos las pruebas de compresión, la integridad del bloque, el estado del cigüeñal y los cojinetes, la evaluación de la culata y la documentación, brindándole un marco práctico que puede aplicar antes de firmar esa orden de compra.
Conclusiones clave- La prueba de compresión es el diagnóstico más rápido: los motores de gasolina deben leer entre 130 y 180 psi con menos del 15 % de variación del cilindro; los diésel deben alcanzar 350–425 psi - La integridad del bloque de cilindros requiere pruebas no destructivas (partículas magnéticas o tintes penetrantes) para detectar grietas invisibles a simple vista - La conicidad del muñón del cigüeñal debe permanecer por debajo de 0,001" y la holgura del cojinete entre 0,001 y 0,003" para un mantenimiento adecuado de la película de aceite - La planitud de la culata del cilindro dentro de 0,003" y el sellado verificado del asiento de la válvula evitan fugas prematuras por combustión - Documentación: registros de procesos, informes de pruebas, ISO Certificación 9001/IATF 16949 y una garantía mínima de 12 meses: es su red de seguridad financiera

1. Pruebas de compresión: la primera línea de defensa
Si solo tienes tiempo para una prueba, hazla una prueba de compresión. Le informa más sobre el estado interno del motor en diez minutos que cualquier inspección visual. Esta es la piedra angular de cualquier rutina seria de inspección de motores.
Valores de compresión estándar
Para los motores de gasolina, los cilindros sanos normalmente producen130 a 180 psidurante una prueba de compresión de arranque. Los motores diésel funcionan a presiones sustancialmente más altas.350 a 425 psies el rango normal para la mayoría de las plataformas diésel comerciales. Estos números no son arbitrarios; reflejan la relación de compresión para la que se diseñó el motor y cualquier desviación significativa indica un problema de sellado.
Pero esto es lo que la mayoría de las guías de adquisiciones no le dirán: el psi absoluto importa menos que elrepartido entre cilindros. La regla de oro es que la variación de cilindro a cilindro no debe exceder10 a 15 por cientode la lectura más alta. Si su cilindro más alto indica 160 psi, el más bajo no debe caer por debajo de 136 psi. ¿Un solo cilindro cae a 110 psi mientras que el resto se mantiene estable a 155? Esa es una señal de alerta que apunta a una válvula quemada, un anillo de pistón roto o una falla localizada en la junta de la culata.
Pruebas de compresión seca versus húmeda
Aquí es donde el proceso de diagnóstico se vuelve interesante. Aprueba de compresión secaMide la presión del cilindro tal como está. Si un cilindro lee bajo, usted sigue con unprueba húmeda: rocíe una o dos cucharadas de aceite de motor limpio en el cilindro a través del orificio de la bujía y vuelva a probar.
Aquí está la lógica del diagnóstico:
- Las lecturas aumentan significativamente después de agregar aceite→ aros de pistón desgastados o rayaduras en las paredes del cilindro. El aceite sella temporalmente el espacio entre los anillos y la pared del cilindro.
- Las lecturas siguen siendo las mismas.→ el problema está aguas arriba. Piense en válvulas con fugas, asientos de válvulas dañados o una junta de culata rota. El aceite no llega a esas superficies de sellado.
Un motor remanufacturado de calidad debe pasar ambas pruebas limpiamente: lecturas en seco consistentes en todos los cilindros y ninguna mejora significativa en la prueba en húmedo, porque los anillos y las paredes del cilindro ya deben estar asentados y sellados adecuadamente.
Cómo realizar la prueba usted mismo
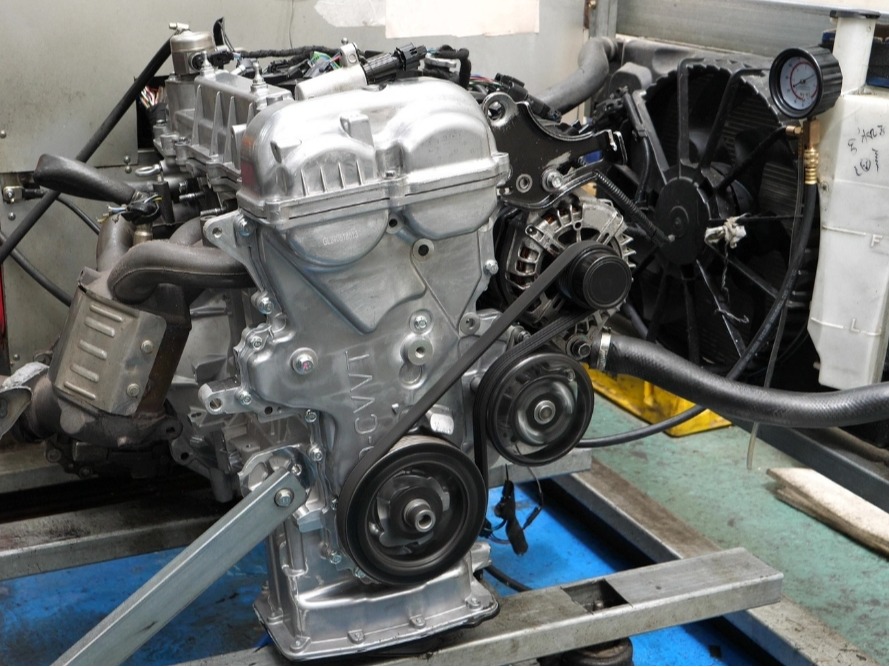
No necesitas una tienda completa para hacer esto. Un manómetro calibrado cuesta entre 40 y 80 dólares y tarda unos 20 minutos por motor:
- Lleve el motor a la temperatura de funcionamiento (el metal caliente se expande y se asienta correctamente).
- Retire todas las bujías (o bujías incandescentes en los motores diésel) para reducir la resistencia al arranque.
- Desactive los sistemas de encendido y combustible para evitar riesgos de incendio.
- Mantenga el acelerador completamente abierto para maximizar la entrada de aire.
- Atornille el medidor en un cilindro, haga girar el motor de 4 a 6 revoluciones y registre la lectura estable más alta.
- Repita para cada cilindro y compare los resultados.
Una nota más: utilice siempre una batería cargada y una velocidad de arranque constante. Una batería débil produce lecturas artificialmente bajas en todos los cilindros, lo que puede enmascarar un solo cilindro defectuoso.
¿Quiere ver cómo lucen los motores debidamente probados antes de su envío? Navega por nuestrocatalogo de motorespara obtener hojas de especificaciones y datos de prueba de cada unidad.

2. Integridad del bloque de cilindros: mirando más allá de la superficie
Un bloque de motor limpio y pintado queda genial en una fotografía de producto. No dice exactamente nada sobre la integridad estructural. Elbloque de cilindroses la base de todo el motor; si tiene fallas ocultas, ningún mecanizado de precisión en otro lugar lo salvará.
Detección de grietas: lo que no puedes ver te hará daño
Las grietas en los bloques de cilindros son las asesinas silenciosas de los motores remanufacturados. A menudo permanecen invisibles hasta que el motor realiza ciclos de calor docenas de veces y el estrés térmico los ensancha lo suficiente como para perder refrigerante o aceite. Para entonces, ya has instalado el motor y la falla es catastrófica.
Dos métodos de pruebas no destructivas (NDT) son estándar en la remanufactura profesional:
- Pruebas de partículas magnéticas (Magnaflux): Utilizado en bloques de hierro fundido. El bloque se magnetiza y se aplican partículas de hierro a la superficie. Cualquier grieta superficial o cercana a la superficie interrumpe el campo magnético, provocando que las partículas se agrupen a lo largo de la línea de la grieta. Es rápido, fiable y detecta grietas tan finas como un cabello humano.
- Prueba de tinte penetrante: Se utiliza en bloques de aluminio que no se pueden magnetizar. Se rocía un tinte fluorescente o visible sobre la superficie, se deja que se filtre en las grietas mediante acción capilar y luego se limpia con un paño. Un revelador extrae el tinte atrapado, haciendo visibles las grietas bajo la luz ultravioleta.
Cualquier remanufacturador acreditado debería poder confirmar qué método de END se utilizó y proporcionar documentación. Si no pueden, aléjense.
Medición de orificios: cónicos y no redondos
Las paredes del cilindro se desgastan de manera desigual con el tiempo. La parte superior del orificio, donde la presión de combustión es más alta y los anillos se desplazan menos, se desgasta de manera diferente que la parte media. Esto creaafilar. Mientras tanto, la carga lateral del pistón causa más desgaste en un eje que en otro, creandofuera de redondez(ovalidad).
Un motor remanufacturado de calidad debe tener cilindros pulidos para lograr un acabado consistente o perforados sobredimensionados con pistones nuevos instalados. Mida con unmicrómetro de diámetro interior o medidor de diámetro interioren tres puntos (superior, medio, inferior) y dos ejes (paralelo y perpendicular a la línea central del cigüeñal). La conicidad aceptable suele sermenos de 0,001" por pulgada de diámetro interior. La curvatura no debe exceder0,0005".
Alineación de camisas de cilindro y orificio del cojinete principal
Si el motor usarevestimientos mojados(camisas de cilindro reemplazables en contacto directo con el refrigerante), verifique si hay picaduras en la superficie del lado del refrigerante; la erosión por cavitación es común en motores diésel con mantenimiento deficiente del refrigerante.Forros secosSe debe verificar que esté asentado correctamente y que no haya evidencia de movimiento o distorsión.
no lo pases por altoalineación del orificio del cojinete principal. El túnel que sujeta el cigüeñal debe ser perfectamente concéntrico. Si un bloque se ha sobrecalentado o se ha caído físicamente, esos orificios pueden desplazarse. Pase un medidor de diámetro interior por todos los soportes de los cojinetes principales para comprobar si hay desalineación. Si los orificios no son concéntricos dentro0,001", el bloque necesita perforar líneas, un paso que los reconstructores del presupuesto a veces se saltan, con consecuencias predecibles.

3. Inspección del cigüeñal y cojinetes
El cigüeñal convierte el movimiento lineal del pistón en potencia rotacional. Está sometido a una tensión inmensa cada segundo que el motor funciona. Si ha sido mal reacondicionado, la falla del rodamiento ocurre dentro de miles de millas, no en decenas de miles.
Medición del diario: precisión de hasta diez milésimas
Muñones del cigüeñal—ambosrevistas principales(donde la manivela se monta en el bloque) ydiarios de varilla(donde se unen las bielas): debe medirse con unmicrómetro exteriorcapaz de leer hasta 0,0001".
Esto es lo que estás buscando:
- Afilar: El muñón debe tener el mismo diámetro en todo su ancho. La conicidad máxima permitida es0,001". Cualquier exceso significa un desgaste desigual, lo que crea una carga desigual en los rodamientos y una falla acelerada.
- Fuera de redondez: Mida cada muñón en dos puntos, separados 90 grados. La diferencia debería estar por debajo0,0005". Los muñones con forma de huevo destruyen los rodamientos rápidamente porque la cuña de aceite no puede formarse adecuadamente.
- Acabado superficial: El diario debe tener un acabado suave como un espejo. Cualquier cresta, raya o decoloración (especialmente marcas de calor azules) indica que el diario se sobrecalentó o dañó y no debería haberse reutilizado.
Espacio libre de rodamientos: la zona de Ricitos de Oro
La holgura del rodamiento (el espacio entre el muñón y el casquillo del rodamiento) determina si la película de aceite puede hacer su trabajo. Demasiado apretado, el flujo de aceite se restringe, lo que provoca sobrecalentamiento y agarrotamiento. Demasiado flojo, la presión del aceite cae, provocando un desgaste excesivo y un funcionamiento ruidoso.
La gama estándar para la mayoría de los motores es0,001" a 0,003"para cojinetes principales y0,0015" a 0,0025"para cojinetes de biela. La forma más sencilla de verificar la autorización es con unPlastigación: coloque una tira de plástico calibrado a lo largo del muñón, apriete la tapa del cojinete según las especificaciones (NO gire el cigüeñal), luego retire la tapa y mida el ancho de la tira aplanada con la escala suministrada en el embalaje.
¿Está listo para obtener motores que vengan con datos de holgura de rodamientos verificados? Explora nuestroServicios OEM/ODMpara especificaciones personalizadas y documentación de inspección completa.
Equilibrio dinámico: no opcional
Aquí hay algo sobre lo que muchos compradores no piensan preguntar. Cuando se rectifica un cigüeñal o cuando se instalan pistones y varillas nuevos, el equilibrio del conjunto giratorio cambia. Un cigüeñal desequilibrado provoca vibraciones que aceleran el desgaste de los cojinetes, tensionan el bloque y, literalmente, pueden hacer que el motor se destroce con el tiempo.
Remanufacturadores de calidadequilibrar dinámicamentetodo el conjunto giratorio (cigüeñal, pistones, bielas, volante y equilibrador armónico) dentro de0,5 gramos-pulgadao mejor. Solicite registros de balance. Si el proveedor no puede producirlos, es posible que la manivela se haya instalado tal cual y usted esté apostando por la durabilidad a largo plazo.
Volvamos a la historia de Dave por un momento. Cuando sus motores averiados fueron desmantelados, la causa principal en tres de cuatro casos fue una falla en los rodamientos atribuida a un cono del muñón fuera de especificación y cero registros de equilibrio dinámico. El proveedor había rectificado los cigüeñales pero nunca los había reequilibrado. El cuarto fallo fue un bloque agrietado que las pruebas con partículas magnéticas habrían detectado en cinco minutos. La pérdida de $28,000 de Dave se debió a que se saltó exactamente las inspecciones sobre las que está leyendo ahora mismo.
4. Evaluación de culata y tren de válvulas
Elculataes donde ocurre la combustión. Alberga las válvulas, los resortes, el árbol de levas en los motores de árbol de levas y, en muchos diseños modernos, los inyectores de combustible yturbocompresoraccesorios de montaje. Un cabezal remanufacturado que parece limpio pero que no ha sido reacondicionado adecuadamente perderá compresión, quemará válvulas y fallará prematuramente.
Planicidad de la cabeza: la regla de 0,003"
Una culata deformada es una junta de culata rota a punto de suceder. Los ciclos térmicos (calentamiento y enfriamiento repetidos) hacen que los cabezales de aluminio se distorsionen especialmente con el tiempo. Utilice unRegla de precisión y galga de espesores.en múltiples puntos de la superficie de contacto, comprobando tanto en diagonal como longitudinalmente. El estándar industrial para una planitud aceptable es0.003" por 6 pulgadas de longitudpara la mayoría de motores de pasajeros y comerciales ligeros.
Si la cabeza excede esa especificación, se debe fresar hasta quedar plana. Pero aquí está el problema: el fresado excesivo cambia el volumen de la cámara de combustión, elevando la relación de compresión y potencialmente provocando una detonación. Un remanufacturador de calidad mide y documenta el volumen de la cámara después del mecanizado, verificando que se mantenga dentro de las tolerancias del OEM.
Asientos de válvula y sellado
Los asientos de las válvulas deben serconcéntrico y correctamente angulado(normalmente 45 grados) para crear un sello hermético contra la cara de la válvula. La prueba estándar es unaprueba de fuga: presurice cada cilindro a través del orificio de la bujía con aire comprimido (generalmente 100 psi) y mida el porcentaje de pérdida de presión.
- Menos del 10% de fuga: Excelente sellado
- 10-20%: Aceptable pero vale la pena monitorear
- Más del 20%: Problema en el asiento o anillo de la válvula que requiere corrección
También puedes realizar un simpleprueba de solvente: vierta alcoholes minerales en los puertos de admisión y escape con las válvulas cerradas. Si se filtra líquido más allá del asiento de la válvula en 30 segundos, el sello se ve comprometido y es necesario rectificar o reemplazar los asientos.
Inspección de resortes de válvulas y árboles de levas
Los resortes de las válvulas pierden tensión con el tiempo debido a los ciclos de calor y la fatiga del material. Los resortes débiles hacen que la válvula flote a altas RPM, lo que puede provocar un contacto entre el pistón y la válvula, una falla catastrófica. Cada resorte debe ser probado con unprobador de resorte de válvulay comparado con las especificaciones OEM. Reemplace cualquier resorte que mida más de10% por debajo de la carga instalada especificada.
Para la inspección del árbol de levas, midaaltura del lóbuloen el círculo base y el pico de cada lóbulo usando un micrómetro. Compare con las especificaciones OEM: los lóbulos desgastados significan una elevación de válvula reducida, lo que significa flujo de aire y producción de potencia reducidos. También verifique el desgaste de los diámetros de los muñones. Los muñones fuera de especificaciones indican que la leva estaba funcionando en un cabezal desgastado, lo que significa que las superficies de apoyo en el cabezal necesitan atención o perforación antes de reutilizarlas.
5. Documentación y Verificación de Garantía
Verificó la compresión, inspeccionó el bloque, midió el cigüeñal y verificó la culata. Ahora viene el punto de control que la mayoría de los compradores saltan y el que lo protege legal y financieramente cuando algo sale mal.
Documentación del proceso: ¿Qué se reemplazó realmente?
Un remanufacturador de calidad documenta cada componente que fue reemplazado, mecanizado o reutilizado. Esto no es sólo una buena práctica; es su prueba de que el motor fue realmente remanufacturado, no sólo limpiado y repintado.
Como mínimo, la documentación debe incluir:
- Piezas reemplazadas: aros de pistón, cojinetes, juntas, sellos, componentes de sincronización, bomba de aceite, tapones de congelación
- Mecanizado realizado: especificaciones de pulido y orificio del bloque, especificaciones de pulido del cigüeñal, profundidad de rectificado de la cabeza
- Componentes reutilizados: cigüeñal, árbol de levas, bielas (con notas de estado y datos de medición)
- Métodos de prueba utilizados: resultados de pruebas de compresión, resultados de pruebas de fugas, resultados de detección de grietas NDT
Si un proveedor le entrega un "certificado de calidad" de una página sin detalles, eso no es documentación. Eso es marketing.
Informes de prueba: prueba en frío y prueba en caliente
Los remanufacturadores profesionales realizan dos tipos de pruebas finales:
- Prueba en frío (prueba de giro): El motor es accionado por un motor eléctrico sin combustible ni combustión. Los sensores monitorean la presión del aceite, la compresión, la sincronización de válvulas y la resistencia rotacional. Esto detecta errores de ensamblaje, fugas internas y problemas de sincronización antes de que el motor arranque.
- Prueba en caliente (ejecutar prueba): El motor se arranca y se hace funcionar bajo carga en un dinamómetro. Los parámetros que incluyen la presión del aceite, la temperatura del refrigerante, la temperatura de los gases de escape y la potencia de salida se registran y comparan con las especificaciones OEM.
No todos los remanufacturadores prueban en caliente todos los motores; algunos prueban un porcentaje de la producción. Pregunte qué porcentaje de motores reciben pruebas completas en caliente y solicite el informe de prueba real para su unidad específica. Un proveedor que confíe en la calidad de su motor no tendrá problemas para proporcionarlo.
Garantía y Certificación
AGarantía de 12 meseses la línea base de la industria. Cualquier cosa más corta es una señal de advertencia. Pero el alcance de la cobertura importa tanto como la duración:
- Solo piezas: El proveedor cubre los componentes defectuosos. Pagas la mano de obra y el envío.
- Piezas y mano de obra: El proveedor cubre ambos. Esto es lo que desea para aplicaciones comerciales y de flotas.
- Kilometraje ilimitado: Sin límite de millaje en la cobertura. Preferido para operaciones de flotas de alto uso.
Conclusión
Identificar un motor remanufacturado de calidad se reduce a cinco puntos de control:prueba de compresiónque revela la salud del sellado interno,integridad del bloqueverificado mediante pruebas no destructivas,cigüeñal y cojinetemediciones mantenidas con tolerancias de diezmilésimas de pulgada,culata y tren de válvulasevaluación que garantice la integridad de la combustión, ydocumentacióneso demuestra que cada paso se hizo bien.
Los datos están de tu lado. Los motores remanufacturados ahorran entre un 30 y un 50 por ciento en comparación con los nuevos, reducen el desperdicio hasta en un 85 por ciento según la Asociación de Remanufacturadores de Piezas Automotrices y tienen tasas de falla tan bajas como el 5 por ciento en tres años cuando se construyen adecuadamente. Pero esos números sólo se aplican cuando usted hace su debida diligencia. Un proveedor que no puede producir datos de compresión, informes de END, mediciones de holgura de rodamientos o una garantía integral no le está vendiendo un motor remanufacturado: le está vendiendo una apuesta.
Da el siguiente paso. Motor Fuchuanofrece motores remanufacturados fabricados según las especificaciones OEM, con documentación de inspección completa, procesos con certificación ISO y cobertura de garantía integral en cada unidad. Ya sea que esté buscando un solo reemplazo o ampliando un programa de flota, nuestros motores están probados, documentados y listos para funcionar.Empieza a navegar por nuestro catálogo de motores →y vea la diferencia que hace la calidad real.

Toyota GR vs BMW B58: una inmersión técnica profunda en dos familias modernas de motores de seis cilindros
Plataforma SUV Toyota V6 y AE86 Legend: un legado de 30 años de aspiración natural
Artículo relacionado