Как распознать качественно восстановленный двигатель: 5 важных точек проверки
В марте прошлого года менеджер автопарка в Техасе — мы назовем его Дэйв — установил 12 восстановленных двигателей в свои фургоны. Шесть месяцев спустя четыре из них вышли из строя, что обошлось ему в 28 000 долларов на замену и простой. Худшая часть? Каждую неудачу можно было предотвратить. Дэйв пропустил процедуру проверки, потому что поставщик «казался заслуживающим доверия». Он не ошибся насчет маркетинга поставщика. Он ошибался относительно того, что является доказательством качества двигателя.
Реальность более тонкая. Правильно восстановленный двигатель сэкономит вам от 30 до 50 процентов по сравнению с покупкой нового. Исследования, опубликованные в журналеЖурнал чистого производствапоказывает, что уровень отказов этих двигателей в течение первых трех лет составляет всего 5 процентов, что вдвое меньше, чем у некоторых новых категорий двигателей. Но эти цифры справедливы только в том случае, если процесс восстановления был выполнен правильно. Плохо восстановленный двигатель, придающий вид нового, обойдется вам гораздо дороже, чем деньги, которые вы сэкономили заранее.
Если вы менеджер по закупкам, оператор автопарка или дистрибьютор по подбору поставщиковдвигатель в сборе, это руководство проведет вас через пять не подлежащих обсуждению контрольных точек проверки, которые отличают действительно восстановленный двигатель от косметически отремонтированного. Мы охватываем испытания на сжатие, целостность блока, состояние коленчатого вала и подшипников, оценку головки блока цилиндров и документацию, предоставляя вам практическую основу, которую вы можете применить перед подписанием заказа на поставку.
Ключевые выводы- Проверка компрессии — самая быстрая диагностика: бензиновые двигатели должны показывать давление 130–180 фунтов на квадратный дюйм при отклонении цилиндров менее 15%; у дизелей давление должно достигать 350–425 фунтов на квадратный дюйм - Целостность блока цилиндров требует неразрушающего контроля (магнитопорошковым методом или цветной дефектоскопией) для обнаружения трещин, невидимых невооруженным глазом - Конус шейки коленчатого вала должен оставаться менее 0,001 дюйма, а зазор подшипника - 0,001–0,003 дюйма для надлежащего поддержания масляной пленки - Плоскостность головки блока цилиндров в пределах 0,003 дюйма и проверенное уплотнение седла клапана предотвращают преждевременное сгорание - Документация — записи процессов, отчеты об испытаниях, сертификация ISO 9001/IATF 16949 и минимальная 12-месячная гарантия — ваша финансовая безопасность.

1. Испытание на сжатие: первая линия защиты
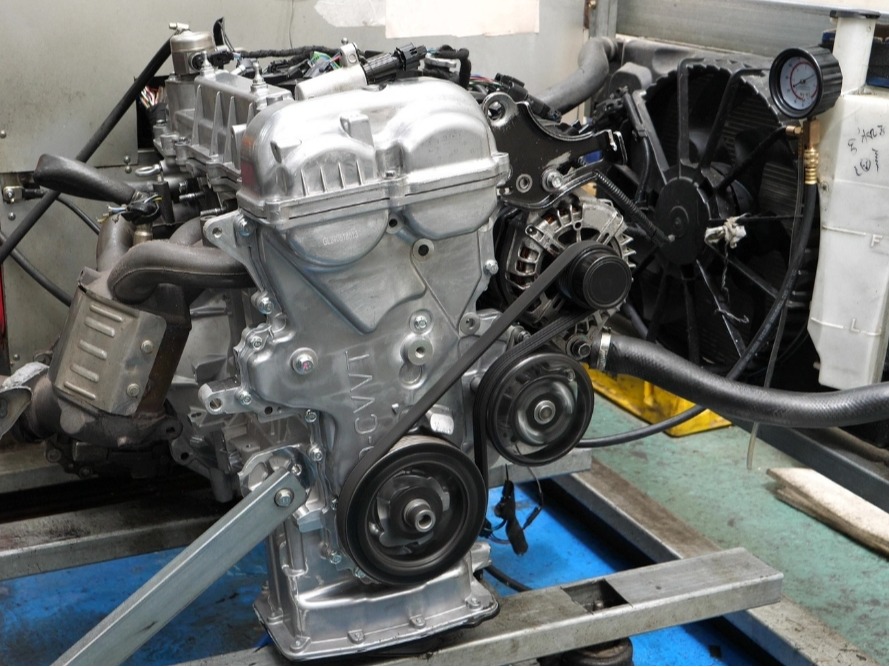
Если у вас есть время только на один тест, сделайте его тестом на сжатие. За десять минут он расскажет вам о внутреннем состоянии двигателя больше, чем любой визуальный осмотр. Это краеугольный камень любой серьезной процедуры проверки двигателя.
Стандартные значения сжатия
В бензиновых двигателях исправные цилиндры обычно производятот 130 до 180 фунтов на квадратный дюймво время проверки компрессии при проворачивании коленвала. Дизельные двигатели работают при существенно более высоких давлениях.от 350 до 425 фунтов на квадратный дюймявляется нормальным диапазоном для большинства коммерческих дизельных платформ. Эти цифры не произвольны; они отражают степень сжатия, на основе которой был спроектирован двигатель, и любое значительное отклонение указывает на проблему с уплотнением.
Но вот о чем вам не скажут большинство руководств по закупкам: абсолютное значение пси имеет меньшее значение, чемраспределение между цилиндрами. Золотое правило заключается в том, что отклонение от цилиндра к цилиндру не должно превышатьот 10 до 15 процентоввысшего чтения. Если в вашем самом высоком цилиндре давление составляет 160 фунтов на квадратный дюйм, самое низкое не должно опускаться ниже 136 фунтов на квадратный дюйм. В одном цилиндре давление падает до 110 фунтов на квадратный дюйм, а в остальных остается стабильным на уровне 155 фунтов на квадратный дюйм. Это красный флаг, указывающий на прогоревший клапан, сломанное поршневое кольцо или локальную неисправность прокладки головки блока цилиндров.
Испытание на сжатие в сухом и мокром состоянии
Здесь процесс диагностики становится интересным. Аиспытание на сухое сжатиеизмеряет давление в цилиндре как есть. Если в цилиндре низкий уровень, вы выполняетемокрое испытание: впрысните одну-две столовые ложки чистого моторного масла в цилиндр через отверстие для свечи зажигания и повторите проверку.
Вот логика диагностики:
- Показания значительно возрастают после добавления масла.→ изношены поршневые кольца или задиры на стенках цилиндров. Масло временно герметизирует зазор между кольцами и стенкой цилиндра.
- Показания остаются прежними→ проблема в восходящем направлении. Подумайте о протекающих клапанах, поврежденных седлах клапанов или выдутой прокладке головки блока цилиндров. Масло не попадает на уплотняемые поверхности.
Качественно восстановленный двигатель должен пройти оба теста чисто — постоянные показания в сухом состоянии для всех цилиндров и отсутствие значительных улучшений по результатам мокрого теста, поскольку кольца и стенки цилиндров уже должны быть правильно установлены и герметично закрыты.
Как провести тест самостоятельно
Для этого вам не нужен целый магазин. Калиброванный компрессометр стоит 40–80 долларов и занимает около 20 минут на двигатель:
- Доведите двигатель до рабочей температуры (теплый металл расширяется и садится правильно).
- Снимите все свечи зажигания (или свечи накаливания на дизелях), чтобы уменьшить сопротивление проворачиванию.
- Отключите системы зажигания и топливную систему, чтобы предотвратить опасность возгорания.
- Держите дроссельную заслонку широко открытой, чтобы максимально увеличить поступление воздуха.
- Вверните манометр в один цилиндр, проверните двигатель на 4–6 оборотов и зафиксируйте наибольшее стабильное показание.
- Повторите эти действия для каждого цилиндра и сравните результаты.
Еще одно примечание: всегда используйте заряженную батарею и постоянную скорость проворачивания. Разряженная батарея дает искусственно заниженные показания по всем цилиндрам, что может замаскировать один неисправный цилиндр.
Хотите увидеть, как выглядят правильно протестированные двигатели перед отправкой? Просмотрите нашкаталог двигателейдля получения технических характеристик и данных испытаний для каждого устройства.

2. Целостность блока цилиндров: взгляд за пределы поверхности
Чистый, окрашенный блок двигателя отлично смотрится на фото товара. Это ничего не говорит вам о структурной целостности.блок цилиндровявляется основой всего двигателя — если у него есть скрытые недостатки, никакая точная механическая обработка в другом месте вас не спасет.
Обнаружение трещин: то, чего вы не видите, причинит вам вред
Трещины блока цилиндров — бесшумные убийцы восстановленных двигателей. Они часто остаются невидимыми до тех пор, пока двигатель не проработает десятки циклов нагрева, и термическая нагрузка не расширит их настолько, что произойдет утечка охлаждающей жидкости или масла. К тому времени вы уже установили двигатель, и поломка становится катастрофической.
Два метода неразрушающего контроля (NDT) являются стандартными в профессиональном восстановлении:
- Магнитопорошковое тестирование (Magnaflux): Используется на чугунных блоках. Блок намагничивается, а на поверхность наносятся частицы железа. Любая поверхностная или околоповерхностная трещина нарушает магнитное поле, в результате чего частицы скапливаются вдоль линии трещины. Он быстрый, надежный и улавливает трещины толщиной с человеческий волос.
- Пенетрантное тестирование красителей: Используется на алюминиевых блоках, которые не намагничиваются. Флуоресцентный или видимый краситель распыляется на поверхность, ему дают проникнуть в трещины за счет капиллярного действия, а затем начисто протирают. Проявитель вытягивает застрявший краситель обратно, делая трещины видимыми в ультрафиолетовом свете.
Любой авторитетный изготовитель по восстановлению должен иметь возможность подтвердить, какой метод неразрушающего контроля использовался, и предоставить документацию. Если они не могут, уходите.
Измерение диаметра отверстия: конусность и овальность
Стенки цилиндров со временем изнашиваются неравномерно. Верхняя часть отверстия, где давление сгорания самое высокое и кольца перемещаются меньше всего, изнашивается иначе, чем середина. Это создаетсужаться. Между тем, боковая нагрузка на поршень вызывает больший износ одной оси, чем другой, создаваявнекруглый(овальность).
Качественно восстановленный двигатель должен иметь цилиндры, которые были либо отточены до однородного состояния, либо расточены с увеличенным размером и установлены новые поршни. Измерьте с помощьюнутрометр или циферблатный нутрометрв трёх точках (верхней, средней, нижней) и двух осях (параллельных и перпендикулярных осевой линии коленчатого вала). Приемлемая конусность обычно составляетменее 0,001 дюйма на дюйм диаметра отверстия. Вне раунда не должно превышать0,0005".
Выравнивание гильз цилиндров и коренных подшипников
Если двигатель используетвлажные вкладыши(сменные гильзы цилиндров, находящиеся в непосредственном контакте с охлаждающей жидкостью), проверьте наличие точечной коррозии на поверхности со стороны охлаждающей жидкости — кавитационная эрозия часто встречается в дизельных двигателях с плохим обслуживанием охлаждающей жидкости.Сухие вкладышиследует проверить на правильность посадки и отсутствие признаков движения или искажений.
Не упускайте из видувыравнивание отверстий коренных подшипников. Туннель, удерживающий коленчатый вал, должен быть идеально концентричным. Если блок был перегрет или физически упал, отверстия могут сместиться. Проведите нутромером через все седла коренных подшипников, чтобы убедиться в отсутствии смещения. Если отверстия не концентричны внутри0,001", блок нуждается в растачивании линий — шаг, который иногда пропускают специалисты по восстановлению бюджета, с предсказуемыми последствиями.

3. Осмотр коленчатого вала и подшипников.
Коленчатый вал преобразует линейное движение поршня во вращательное движение. Каждую секунду работы двигателя он испытывает огромную нагрузку. Если он был плохо отремонтирован, выход из строя подшипника произойдет через тысячи миль, а не через десятки тысяч.
Измерение журнала: точность до десяти тысячных
Шеи коленчатого вала — обеосновные журналы(там, где кривошип едет в блоке) истержневые журналы(места крепления шатунов) — необходимо измерять с помощьювнешний микрометрспособен читать с точностью до 0,0001".
Вот что вы ищете:
- Конус: Шейка должна быть одинакового диаметра по всей ширине. Максимально допустимый конус0,001". Большее значение означает неравномерный износ, что приводит к неравномерной нагрузке на подшипник и ускоренному выходу из строя.
- Вне раунда: Измерьте каждую шейку в двух точках, расположенных под углом 90 градусов друг от друга. Разница должна быть ниже0,0005". Яйцеобразные шейки быстро разрушают подшипники, поскольку масляный клин не может сформироваться должным образом.
- Чистота поверхности: журнал должен иметь гладкую, зеркальную поверхность. Любые выступы, задиры или изменения цвета, особенно синие следы от нагрева, указывают на то, что журнал был перегрет или поврежден и его нельзя использовать повторно.
Зазор подшипника: зона Златовласки
Зазор подшипника — зазор между шейкой и вкладышем подшипника — определяет, сможет ли ваша масляная пленка выполнять свою работу. Слишком туго, и поток масла ограничивается, что приводит к перегреву и заклиниванию. Если он слишком ослаблен, давление масла падает, что приводит к чрезмерному износу и шумной работе.
Стандартный диапазон для большинства двигателей составляетот 0,001 дюйма до 0,003 дюймадля коренных подшипников иот 0,0015 до 0,0025 дюймадля шатунных подшипников. Самый простой способ проверить зазор – с помощьюПластигейдж: положите полоску калиброванного пластика на шейку, затяните крышку подшипника в соответствии со спецификацией (НЕ вращайте коленчатый вал), затем снимите крышку и измерьте ширину сплющенной полосы по прилагаемой шкале на упаковке.
Готовы получить двигатели с проверенными данными о зазоре подшипников? Изучите нашOEM/ODM-услугидля индивидуальных спецификаций и полной инспекционной документации.
Динамическая балансировка: необязательно
Вот о чем многие покупатели не думают спрашивать. При перешлифовке коленчатого вала или установке новых поршней и шатунов баланс вращающегося узла смещается. Несбалансированный коленчатый вал вызывает вибрацию, которая ускоряет износ подшипников, нагружает блок и со временем может буквально растрясти двигатель.
Качественные восстановителидинамически балансироватьвесь вращающийся узел — коленчатый вал, поршни, шатуны, маховик и гармонический балансир — с точностью до0,5 грамм-дюймили лучше. Попросите балансовые записи. Если поставщик не может их произвести, возможно, рукоятка была установлена как есть, и вы делаете ставку на долговечность.
Вернёмся на минутку к истории Дэйва. Когда его вышедшие из строя двигатели были снесены, основной причиной в трех из четырех случаев был отказ подшипника, связанный с несоответствием конусности цапфы и нулевыми показателями динамической балансировки. Поставщик перешлифовал коленчатые валы, но так и не провел их повторную балансировку. Четвертой неудачей стал треснувший блок, который при магнитопорошковом тестировании удалось бы обнаружить за пять минут. Убыток Дэйва в 28 000 долларов сводился к тому, что он пропустил именно те проверки, о которых вы сейчас читаете.
4. Оценка головки блока цилиндров и клапанного механизма.
головка блока цилиндровздесь происходит горение. В нем расположены клапаны, пружины, распределительный вал двигателей с верхним расположением распредвала, а во многих современных конструкциях — топливные форсунки и топливные форсунки.турбокомпрессормонтажное оборудование. Восстановленная головка, которая выглядит чистой, но не была отремонтирована должным образом, приведет к нарушению компрессии, сгоранию клапанов и преждевременному выходу из строя.
Плоскостность головки: правило 0,003 дюйма
Деформированная головка блока цилиндров — это прокладка головки блока цилиндров, которая ждет своего часа. Термический цикл — повторяющийся нагрев и охлаждение — приводит к тому, что алюминиевые головки со временем особенно деформируются. Используйтепрецизионная линейка и щуппо нескольким точкам на сопрягаемой поверхности, проверяя как по диагонали, так и по длине. Отраслевым стандартом приемлемой плоскостности является0,003 дюйма на 6 дюймов длиныдля большинства легковых и легких коммерческих двигателей.
Если головка превышает эту спецификацию, ее необходимо отфрезеровать до плоского состояния. Но вот в чем загвоздка: чрезмерное фрезерование изменяет объем камеры сгорания, повышая степень сжатия и потенциально вызывая детонацию. Специалист по восстановлению качества измеряет и документирует объем камеры после механической обработки, проверяя, что он находится в пределах допусков OEM.
Седла клапанов и уплотнения
Седла клапанов должны бытьконцентрические и правильно расположенные(обычно 45 градусов) для создания газонепроницаемого уплотнения на поверхности клапана. Стандартный тест представляет собойиспытание на утечку: создать давление в каждом цилиндре через отверстие для свечи зажигания сжатым воздухом (обычно 100 фунтов на квадратный дюйм) и измерить процент потери давления.
- Утечка менее 10%: Превосходное уплотнение.
- 10–20%: Приемлемо, но стоит контролировать.
- Более 20%: Проблема с седлом или кольцом клапана, требующая устранения.
Вы также можете выполнить простоетест на растворитель: заливать уайт-спирит во впускное и выпускное отверстия при закрытых клапанах. Если какая-либо жидкость просачивается через седло клапана в течение 30 секунд, уплотнение нарушено, и седла необходимо перешлифовать или заменить.
Проверка клапанных пружин и распределительного вала
Клапанные пружины со временем теряют напряжение из-за циклического нагрева и усталости материала. Слабые пружины вызывают всплеск клапана на высоких оборотах, что может привести к контакту поршня с клапаном — катастрофическому отказу. Каждую пружину следует испытывать с помощьютестер клапанных пружини по сравнению со спецификациями OEM. Замените любую пружину, размер которой превышаетна 10 % ниже указанной установленной нагрузки.
Для проверки распределительного вала измерьтевысота лепесткау основания круга и вершины каждой доли с помощью микрометра. Сравните со спецификациями OEM: изношенные кулачки означают уменьшение подъема клапана, что означает уменьшение воздушного потока и выходной мощности. Также проверьте диаметр шейки на предмет износа. Несоответствующие техническим характеристикам шейки указывают на то, что кулачок работал в изношенной головке, а это означает, что опорные поверхности в головке требуют ухода или расточки перед повторным использованием.
5. Проверка документации и гарантии.
Вы проверили компрессию, осмотрели блок, измерили коленвал и проверили головку. Теперь наступает контрольный пункт, который пропускают большинство покупателей, и который защитит вас юридически и финансово, если что-то пойдет не так.
Технологическая документация: что на самом деле заменили?
Специалист по качественному восстановлению документирует каждый компонент, который был заменен, обработан или повторно использован. Это не просто хорошая практика; это ваше доказательство того, что двигатель действительно был восстановлен, а не просто очищен и перекрашен.
Как минимум, документация должна включать:
- Заменены детали: поршневые кольца, подшипники, прокладки, сальники, детали ГРМ, масляный насос, свечи замерзания.
- Обработка выполнена: характеристики отверстия блока и хонингования, характеристики шлифовки коленчатого вала, глубина поверхности головки
- Повторное использование компонентов: коленвал, распредвал, шатуны (с замечаниями по состоянию и данными измерений)
- Используемые методы тестирования: результаты испытаний на сжатие, результаты испытаний на утечку, результаты обнаружения трещин неразрушающим контролем.
Если поставщик вручает вам одностраничный «сертификат качества» без каких-либо подробностей, это не документация. Это маркетинг.
Отчеты об испытаниях: холодные и горячие испытания
Профессиональные восстановители выполняют два типа окончательного тестирования:
- Холодный тест (тест на вращение): Двигатель приводится в движение электродвигателем без топлива и сгорания. Датчики контролируют давление масла, компрессию, фазы газораспределения и сопротивление вращению. Это выявляет ошибки сборки, внутренние утечки и проблемы с синхронизацией еще до того, как двигатель запустится.
- Горячий тест (Выполнить тест): Двигатель запускается и работает под нагрузкой на динамометрическом стенде. Параметры, включая давление масла, температуру охлаждающей жидкости, температуру выхлопных газов и выходную мощность, записываются и сравниваются со спецификациями OEM.
Не каждый производитель, занимающийся восстановлением, проводит горячие испытания каждого двигателя — некоторые проводят выборочные испытания определенного процента продукции. Узнайте, какой процент двигателей проходит полное горячее тестирование, и запросите фактический отчет об испытаниях для вашего конкретного агрегата. У поставщика, уверенного в качестве своего двигателя, не возникнет проблем с его предоставлением.
Гарантия и сертификация
А12-месячная гарантияявляется базовой линией отрасли. Все, что короче, является предупреждающим знаком. Но объем покрытия имеет такое же значение, как и продолжительность:
- Только детали: Поставщик покрывает дефектные компоненты. Вы платите за работу и доставку.
- Запчасти и работа: Поставщик покрывает и то, и другое. Это то, что вам нужно для автопарка и коммерческого применения.
- Неограниченный пробег: Нет ограничения по пробегу. Предпочтителен для интенсивной эксплуатации автопарка.
Заключение
Идентификация качественно восстановленного двигателя сводится к пяти контрольным пунктам:испытание на сжатиекоторый показывает состояние внутреннего уплотнения,целостность блокапроверено неразрушающим контролем,коленчатый вал и подшипникизмерения проводятся с точностью до десяти тысячных дюйма,головка блока цилиндров и клапанный механизмоценку, обеспечивающую целостность сгорания, идокументацияэто доказывает, что каждый шаг был сделан правильно.
Данные на вашей стороне. Восстановленные двигатели экономят от 30 до 50 процентов по сравнению с новыми, сокращают отходы до 85 процентов, по данным Ассоциации производителей автомобильных запчастей, и при правильной сборке уровень отказов составляет всего 5 процентов в течение трех лет. Но эти цифры применимы только в том случае, если вы проявите должную осмотрительность. Поставщик, который не может предоставить данные о сжатии, отчеты неразрушающего контроля, измерения зазоров подшипников или полную гарантию, не продает вам восстановленный двигатель — он продает вам рискованную игру.
Сделайте следующий шаг. Фучуаньский двигательпоставляет восстановленные двигатели, изготовленные в соответствии со спецификациями OEM, с полной инспекционной документацией, сертифицированными по стандарту ISO процессами и комплексной гарантией на каждый агрегат. Независимо от того, ищете ли вы одну замену или расширяете программу парка, наши двигатели проверены, задокументированы и готовы к работе.Начните просматривать наш каталог двигателей →и увидите разницу, которую дает настоящее качество.

Toyota GR против BMW B58: технический обзор двух современных семейств шестицилиндровых двигателей
Платформа внедорожника Toyota V6 и легенда AE86: 30-летнее наследие безнаддувных двигателей
Связанная статья